
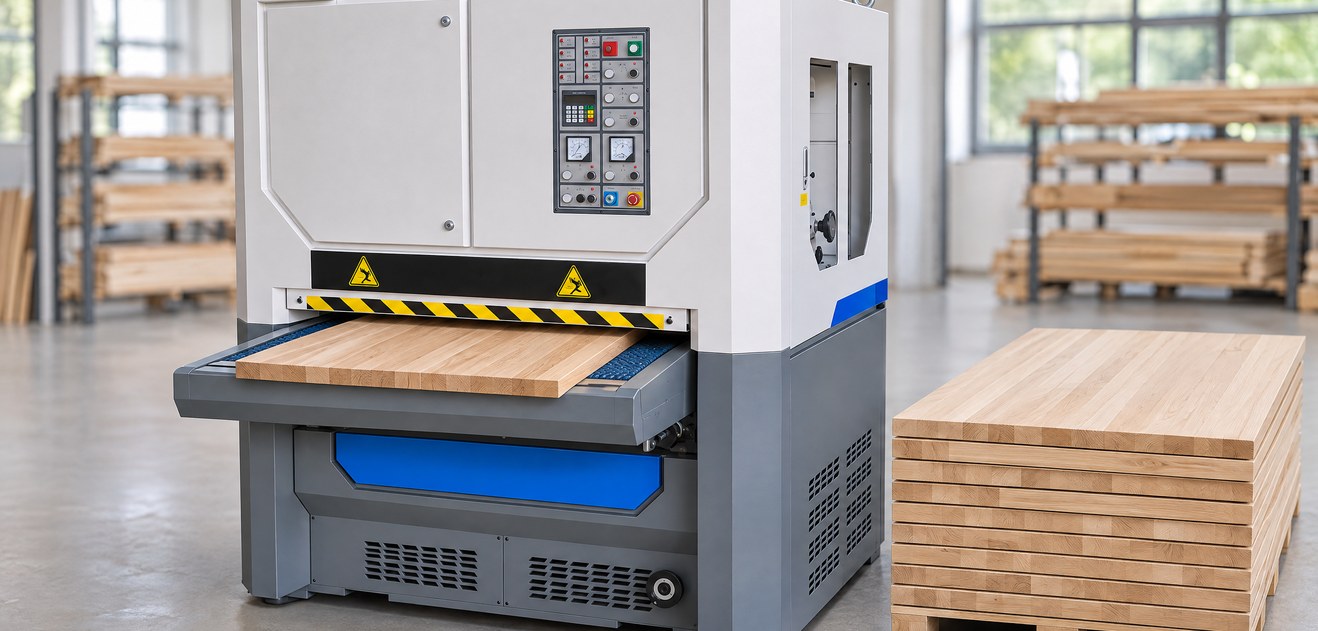
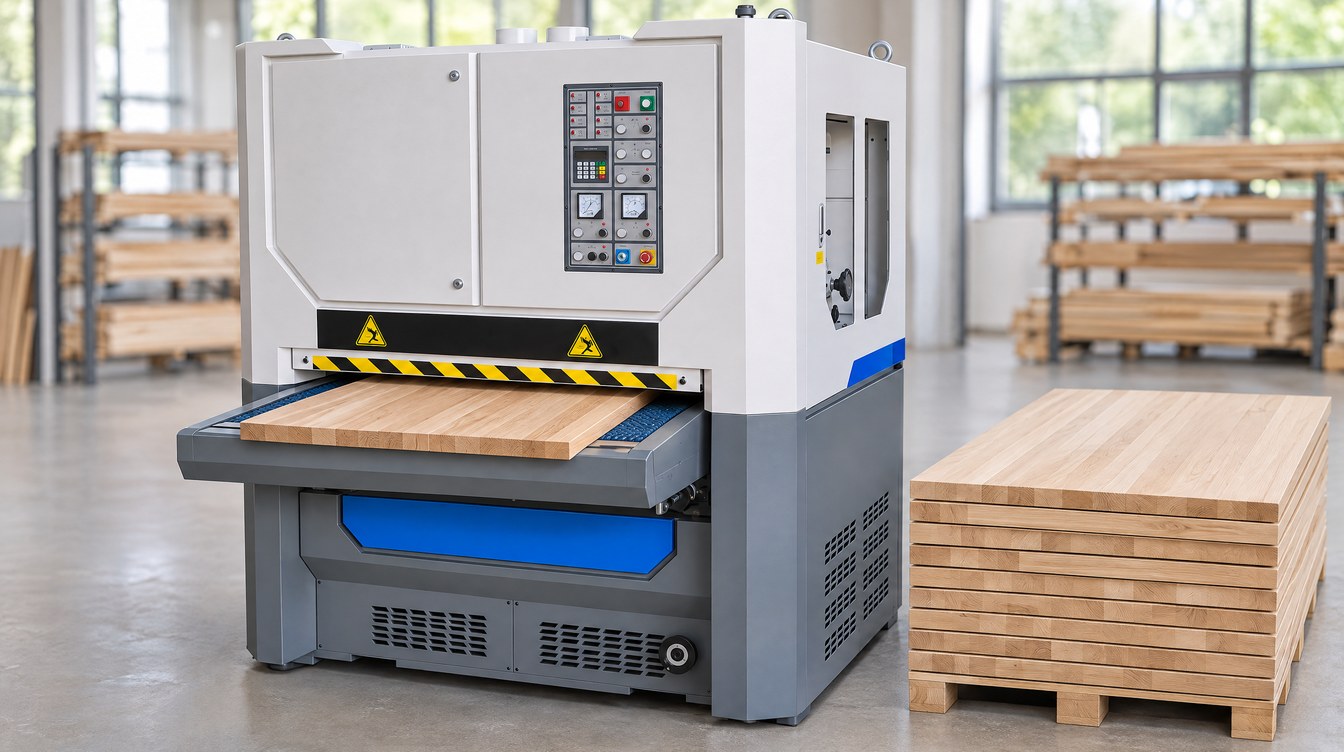
Kalibrowanie i szlif wykończeniowy to dwie różne operacje, nawet jeśli szlifierka szerokotaśmowa wykonuje obie w jednym przejściu. Kalibrowanie ma dać równą grubość, szlif wykończeniowy – płytką, jednolitą rysę pod olej, bejcę lub lakier. Pomieszanie tych celów kończy się przeszlifowanym fornirem, rysami widocznymi po bejcowaniu albo płytą o nierównej grubości. Pokazujemy, jak ustawić zespoły, gradacje, posuw i prędkość taśmy oraz skąd biorą się typowe wady.
Wymiar czy nacisk – jak pracują zespoły
Walec kalibrujący pracuje „na wymiar”: ustawiasz jego odległość od taśmy transportowej, a wszystko, co wystaje ponad ustawiony wymiar, zostaje zebrane. Taśma dotyka drewna na wąskim pasku, więc nacisk jednostkowy jest duży – stąd wydajność, ale i głęboka rysa. Najmocniej zbiera stalowy walec ryflowany: ryfle dodatkowo zmniejszają powierzchnię styku i pomagają chłodzić taśmę.
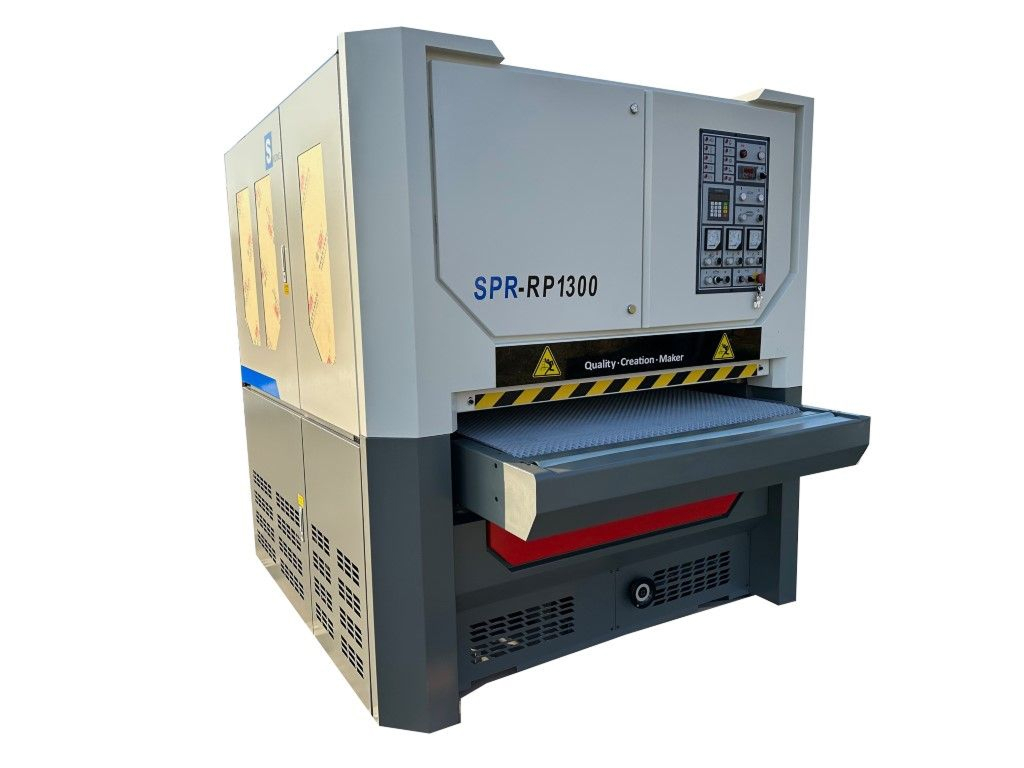
Im miększy walec, tym bardziej się ugina i tym słabiej trzyma wymiar. Stopa (trzewik) pracuje już tylko naciskiem: rozkłada go na dłuższym odcinku i nie poprawia grubości, za to zostawia płytką, równą rysę. Dlatego zespoły ustawia się od najtwardszego do najmiększego – w WT RRC1300 to walec stalowy, walec 80 Sh i agregat kombinowany z walcem 55 Sh i stopą. Agregat strugający w modelach SPR-RP (wał spiralny z nożami HM) zbiera nadmiar jak strugarka, więc pierwsza taśma nie walczy z klejem i uskokami.
Kolejność gradacji – bez dużych skoków
Każda kolejna taśma ma usunąć rysę po poprzedniej – i nic więcej. Gdy przeskoczysz za daleko, drobna taśma nie zbierze głębokich rys: zapcha się, nagrzeje, a resztki rys wyjdą dopiero po bejcowaniu lub olejowaniu. Zasada praktyczna: nie przeskakuj więcej niż jednej, wyjątkowo dwóch gradacji szeregu P – bezpieczny krok to numer większy mniej więcej o połowę.
- Płyta klejona po strugarce – np. P80 → P120 → P150 na stopie.
- Płyta z uskokami i klejem na spoinach – agregat strugający albo gruba taśma na twardym walcu, np. P60 → P100 → P150.
- Fornir – drobne gradacje na stopie, np. P150 → P180.
- Lakier między warstwami – zwykle P240–P400, zgodnie z zaleceniem producenta lakieru.
Pod bejcę ostatnia gradacja musi być jednakowa w całym zleceniu – od niej zależy, ile barwnika wchłonie drewno. Gdy zespołów brakuje, przepuść element drugi raz z drobniejszymi taśmami, zamiast skracać kolejność.
Ile zbierać przy kalibrowaniu
Zanim ustawisz grubość, zmierz płytę w narożnikach i na środku. Wymiar docelowy musi leżeć poniżej najcieńszego miejsca, inaczej zostaną niedoszlifowane „wyspy”. Nadmiar zbieraj w kilku przejściach, a płytę z drewna litego kalibruj na przemian z obu stron – równy ubytek zmniejsza ryzyko wygięcia.
Gruboziarnista taśma na twardym walcu zbiera zwykle kilka dziesiątych milimetra na przejście – zależnie od gatunku, szerokości elementu, posuwu i mocy zespołu. Obciążenie silnika rośnie wraz z objętością zbieranego materiału: warstwa × szerokość × posuw. Przykład: 0,3 mm z płyty szerokiej na 1000 mm przy posuwie 10 m/min to 3 dm³ drewna na minutę, a przy 20 m/min – 6 dm³.
Pomaga amperomierz, który modele SANDOMAT DELUXE mają do kontroli zbieranej warstwy: stały odczyt oznacza równą warstwę, a wzrost przy niezmienionych ustawieniach – grubszy element albo tępą taśmę.
Posuw i prędkość taśmy
Gęstość rysy zależy od stosunku prędkości taśmy do posuwu: na każdy milimetr przesuwu elementu przypada tyle milimetrów taśmy, ile wynosi ten stosunek. Przykład: w SANDOMAT 1300 RP DELUXE pierwszy zespół ma prędkość szlifowania 19 m/s, czyli 1140 m/min. Przy posuwie 6 m/min to 190 mm taśmy na milimetr elementu, przy 30 m/min – 38 mm, pięć razy mniej. Wolniejszy posuw daje drobniejszą, równiejszą rysę, ale i więcej ciepła.
Przy kalibrowaniu posuw dobierasz do obciążenia silnika, przy wykańczaniu – do jakości rysy i temperatury powierzchni. We wszystkich modelach SANDOMAT, dla których podano prędkości taśm, ostatni zespół pracuje wolniej niż pierwszy, np. w SFR-R-P1300 kolejno 21 m/s, 14,5 m/s i 11 m/s. Na stopie, która styka się z drewnem na dużej powierzchni, wolniejsza taśma mniej je nagrzewa.
Płyta klejona a element fornirowany
Płyta klejona z drewna litego
Nie szlifuj płyty zaraz po wyjęciu z prasy. Woda z kleju dyspersyjnego powoduje pęcznienie drewna przy spoinach. Jeśli zeszlifujesz płytę od razu, po wyschnięciu spoiny „zapadną się” i będą widoczne pod lakierem. Bezpieczniej szlifować następnego dnia albo po czasie podanym przez producenta kleju. Wypływki usuń wcześniej – klej szybko zapycha taśmę i zostawia przypalone pasy wzdłuż spoin.
Element fornirowany
Fornir ma zwykle ok. 0,5–0,6 mm grubości, dlatego kalibruje się płytę nośną przed fornirowaniem, a nie gotowy element. Po prasie do forniru szlifuj stopą lub miękkim walcem, drobną gradacją i z minimalnym naddatkiem – walec kalibrujący zbiera za dużo jak na tak cienką warstwę. Przetarcia zaczynają się zwykle na krawędziach i końcach elementu, więc tam sprawdzaj pierwszą sztukę z serii.
Szlif międzywarstwowy lakieru
Szlif międzywarstwowy ma tylko zmatowić lakier i ściąć podniesione włókna. Lakier musi być w pełni utwardzony – niedoschnięty mięknie od ciepła i zalepia taśmę. Do tej pracy służy WT RR1300V: dwa walce 26 HA, w zestawie nadmuch do czyszczenia papieru ściernego i szczotka do czyszczenia elementu, opcjonalnie stół podciśnieniowy do cienkich i krótkich elementów.
Taśmy: oscylacja, czyszczenie, przechowywanie
Taśma ścierna nie biegnie w jednym torze – stale przesuwa się nieznacznie na boki (oscyluje), więc ziarna nie rysują ciągle w tych samych miejscach, a taśma zużywa się równo. Gdy oscylacja staje, na elementach pojawiają się pasy. Szlifierki potrzebują suchego, czystego powietrza z kompresora: w modelach SANDOMAT DELUXE napinanie taśmy jest pneumatyczne, a WT RR1300V zatrzymuje się m.in. przy braku powietrza i bocznym zejściu pasa.
Pył i żywica w ziarnie podnoszą temperaturę szlifowania i często powodują przypalenia. Nadmuch czyszczący jest w zestawie WT RR1300V, w SUR-R-P1300 jest nadmuch dla każdej taśmy, a w WT RRC1300 – opcja. Taśmę zalepioną klejem lub lakierem wymień, zanim zacznie przypalać drewno.
Przechowuj taśmy w oryginalnym opakowaniu albo zawieszone na drążku o dużej średnicy, nigdy złożone. Producenci ścierniw zalecają zwykle ok. 18–22°C i wilgotność względną ok. 45–65%. Za sucho – podłoże sztywnieje, a złącze łatwiej pęka; za wilgotno – taśma się wydłuża, faluje i gorzej się prowadzi. Przed założeniem powieś ją na jakiś czas w hali przy szlifierce.
Odciąg pyłu
Pył szlifierski jest bardzo drobny, więc liczy się też prędkość powietrza – dla modeli SANDOMAT 1300 RP, 1300 RRP i SPR-RP DELUXE producent podaje 25–30 m/s. Podłącz wszystkie króćce: od 5 × Ø150 mm w RP 630 DELUXE do 9 × Ø150 mm w SPR-RP 1300 DELUXE. Pył zostający na taśmie i pod stopą zapycha ścierniwo, a jego grudki rysują powierzchnię. Jest też palny – nie może się odkładać w maszynie ani w przewodach. Odciąg dobieraj razem ze szlifierką.
Typowe wady powierzchni i ich przyczyny
| Wada | Najczęstsze przyczyny | Co zrobić |
|---|---|---|
| Pasy wzdłuż elementu | zapchana lub uszkodzona taśma, zatrzymana oscylacja, nacięty walec, zużyta stopa, podawanie stale w tym samym miejscu | wymienić taśmę, sprawdzić oscylację, rozkładać elementy na całej szerokości |
| Rysy poprzeczne do włókien | element podany w poprzek włókien, poprzeczki ramiaków, za gruba ostatnia gradacja | podawać wzdłuż włókien, wykończyć drobniejszą taśmą na stopie, poprzeczki doszlifować ręcznie |
| Poprzeczne ślady w równych odstępach | wadliwe złącze taśmy, drgania, uszkodzony walec | zmierzyć odstęp śladów, wymienić taśmę |
| Przypalenia | tępa lub zapchana taśma, klej na spoinach, za drobna gradacja na dużą warstwę, za mocny docisk stopy, za wolny posuw | wymienić taśmę, usunąć klej, zmniejszyć warstwę, przyspieszyć posuw |
| Nierówna grubość, klin | stół nierównoległy do walca, nierówno zużyty walec gumowy, element krótszy od minimalnej długości | przeszlifować płytę kontrolną na całej szerokości, zmierzyć i skorygować ustawienie |
| Przeszlifowany fornir | praca walcem zamiast stopą, za duży naddatek lub docisk | sama stopa, drobniejsza gradacja, mniejszy docisk |
Odstęp śladów zdradza przyczynę. Złącze trafia w element raz na obieg taśmy, więc odstęp = posuw × długość taśmy ÷ prędkość taśmy. Przykład: SANDOMAT 1300 RP DELUXE ma taśmę 1330 × 2200 mm, a pierwszy zespół – prędkość 19 m/s. Przy posuwie 10 m/min (ok. 0,167 m/s): 0,167 × 2,2 ÷ 19 ≈ 0,019 m, czyli ślad co ok. 19 mm. Zgadza się? Winna jest taśma, najczęściej złącze.
Miejsce szlifierki w linii
- Lamele sklejasz w prasie do klejenia i odkładasz płytę do sezonowania.
- Uskoki i wypływki zbiera strugarka dwustronna (zob. wpis o kalibrowaniu desek i płyt klejonych) albo agregat strugający SPR-RP.
- Szlifierka szerokotaśmowa kalibruje płytę i przygotowuje rysę pod wykończenie.
- Po pierwszej warstwie lakieru element wraca na szlif międzywarstwowy – w większej produkcji na osobną maszynę, np. WT RR1300V.
Szlifierki szerokotaśmowe WINTER – zestawienie
| Model | Szerokość robocza | Grubość robocza | Zespoły (kolejno) | Prędkość taśm | Posuw |
|---|---|---|---|---|---|
| SANDOMAT RP 630 DELUXE | 630 mm | 3–160 mm | walec stalowy ryflowany, walec 70 sh / trzewik | 19 / 16 m/s | 5–27 m/min |
| SANDOMAT 1300 RP DELUXE | 40–1300 mm | 3–160 mm | wał kalibrujący, walec / stopa | 19 / 18 m/s | 6–30 m/min |
| SANDOMAT 1300 RRP DELUXE | 40–1300 mm | 3–120 mm | 2 wały kalibrujące, walec / stopa | 21 / 19 / 18,5 m/s | 6–30 m/min |
| SANDOMAT SPR-RP 700 DELUXE | 40–700 mm | 10–160 mm | wał spiralny HM, wał kalibrujący, walec / stopa | 21 / 16,0 m/s (wał strugający 28 m/s) | 6–30 m/min |
| SANDOMAT SPR-RP 1300 DELUXE | 40–1300 mm | 3–120 mm | wał spiralny HM, wał kalibrujący, walec / stopa | 19 / 18,5 m/s (wał strugający 36 m/s) | 6–30 m/min |
| WT RR1300V | 1300 mm | 3–150 mm | 2 walce 26 HA | – | 5–30 m/min |
| Linia SFR-R-P1300 i SUR-R1300 | 1300 mm | 3–100 / 10–100 mm | walce 80 sh i 50 sh, trzewik + walce 80 sh i 70 sh | 21 / 14,5 / 11 + 21 / 18 m/s | 4–28 / 5–32 m/min |
| Linia WT RRC1300 i SUR-R-P1300 | 1300 mm | 3–150 / 10–100 mm | walec stalowy, walec 80 Sh, walec 55 Sh / stopa + walce 80 Sh i 70 Sh, stopa | – | 5–30 m/min |
Opisy i pełne dane techniczne znajdziesz w kategorii szlifierki szerokotaśmowe.
Na co zwrócić uwagę przy wyborze
- Stan materiału na wejściu – płyty prosto z prasy, z klejem i uskokami, warto przepuścić przez agregat strugający (SPR-RP) albo strugarkę dwustronną przed szlifowaniem.
- Ostatni zespół a wykończenie – pod lakier i do forniru potrzebujesz stopy lub miękkiego walca; sam twardy walec da wymiar, ale nie rysę pod lakier.
- Moc pierwszego zespołu – przy płytach na pełną szerokość decyduje, ile zbierzesz w przejściu: 30,0 kW w 1300 RP DELUXE, 37,0 kW w 1300 RRP DELUXE.
- Wymiary taśm – w linii SFR-R-P1300 i SUR-R1300 to 1320 × 2000 mm i 1320 × 2400 mm, czyli dwa osobne zapasy taśm.
Najczęściej zadawane pytania
Od jakiej gradacji zacząć szlifowanie płyty klejonej?
Od takiej, która usunie największe nierówności w jednym–dwóch przejściach. Po strugarce zwykle wystarcza P80–P100, przy uskokach i kleju na spoinach potrzebna jest grubsza taśma albo agregat strugający.
Dlaczego rysy wychodzą dopiero po bejcowaniu?
Bejca wnika głębiej w rysy i je przyciemnia. Widać wtedy rysy z grubszej gradacji, których kolejna taśma nie usunęła, albo rysy poprzeczne na elementach podanych w poprzek włókien.
Czy szlifierka wyprostuje wygiętą płytę?
Nie. Wyrówna grubość, ale docisk spłaszcza płytę tylko na czas przejścia – po wyjściu wraca ona do poprzedniego kształtu. Mocno wygiętą płytę lepiej rozciąć i skleić ponownie.
Kiedy wymienić taśmę szlifierską?
Po objawach, nie po czasie: wyższy odczyt amperomierza przy tych samych ustawieniach, „wyświecone” ziarno, przypalenia albo nierówna rysa. Nie zwiększaj docisku, żeby nadrobić stępienie – to najkrótsza droga do przypaleń.
Dobierzemy szlifierkę do Twojej produkcji
Napisz, co szlifujesz – płyty klejone, fornir czy lakier – w jakich wymiarach i ilościach, a zaproponujemy konfigurację zespołów i miejsce szlifierki w linii. Skorzystaj z formularza kontaktowego lub zadzwoń: +48 607 614 905.