
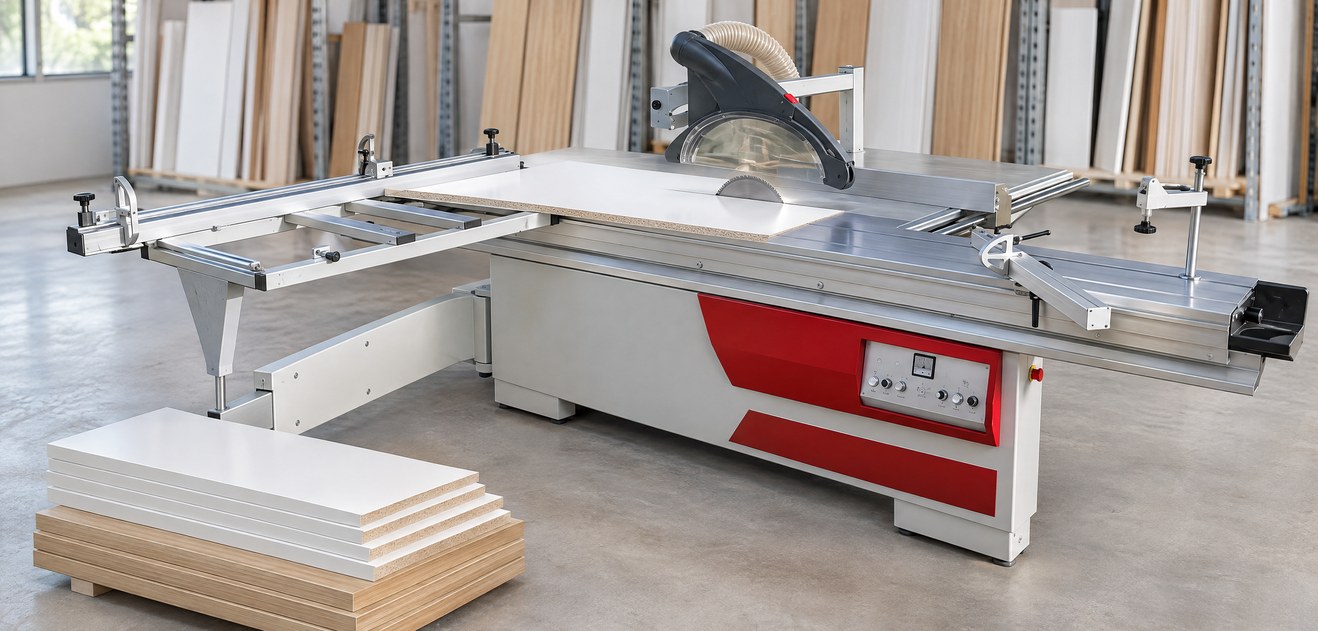
Na pile formatowej o czystej krawędzi i dokładnym wymiarze formatki decydują ustawienia podcinaka, tarczy i prowadnic. Pokazujemy, jak je wykonać, jak dobrać tarczę i sprawdzić prostokątność oraz skąd biorą się wyszczerbienia, przypalenia i odchyłki wymiaru. Jeśli dopiero wybierasz maszynę, przeczytaj najpierw artykuł Piła formatowa do mebli na wymiar.
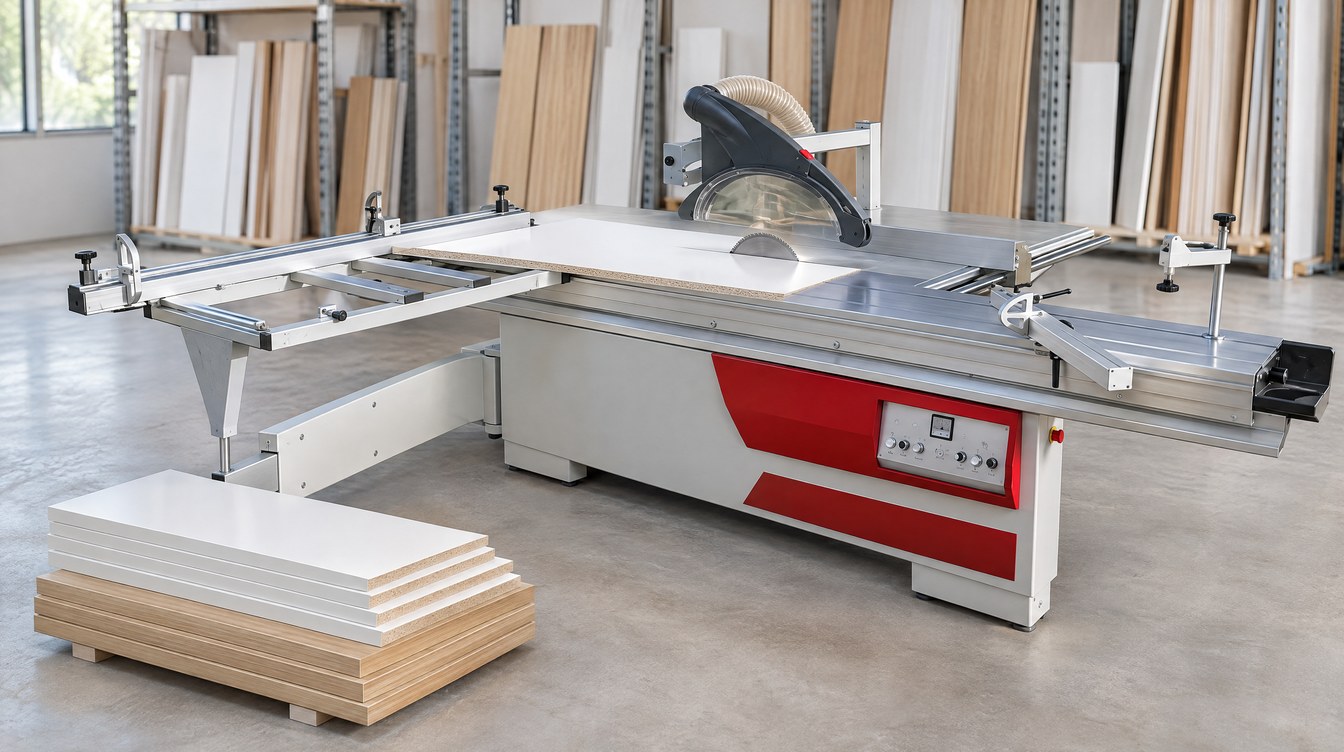
Podcinak – oś, szerokość i wysokość
Zęby piły głównej wchodzą w płytę od góry i wychodzą od spodu, a przy wyjściu wyrywają laminat. Podcinak pracuje przed piłą główną i obraca się w przeciwną stronę, więc nacina spodnią warstwę od zewnątrz, zanim dojdą do niej zęby piły.
Oś podcinaka
Nacięcie musi leżeć w linii rzazu piły głównej. Sprawdź to cięciem próbnym na odpadzie. Wyszczerbienia tylko po jednej stronie rzazu oznaczają przesunięcie – przestaw podcinak bocznie w ich stronę. Schodek na jednej krawędzi i wyszczerbienia na drugiej to ten sam błąd.
Szerokość nacięcia
Nacięcie ma być o ułamek milimetra z każdej strony szersze od rzazu. Za wąskie daje wyszczerbienia po obu stronach, za szerokie – schodek na dolnej krawędzi, który utrudnia szczelne oklejenie. W tarczy dwuczęściowej szerokość zmienia się podkładkami między połówkami, w stożkowej – wysokością podcięcia. Dwuczęściową tarczę podcinaka 100 × 20 mm / Z 24 mają w zestawie FS 315 – 2000 i FS 315 – 2600. Po wymianie lub ostrzeniu tarczy głównej sprawdź szerokość ponownie.
Wysokość podcięcia
Podcinak ma przeciąć warstwę dekoracyjną i wejść minimalnie w rdzeń – zwykle wystarcza 1–2 mm. Płyta musi leżeć płasko: wiór na wózku albo wygięty arkusz zmienia głębokość podcięcia i daje wyszczerbienia tylko miejscami.
Tarcza dobrana do materiału
Orientacyjne uzębienie tarcz o średnicy ok. 300–315 mm (większe tarcze mają więcej zębów):
| Materiał | Uzębienie | Liczba zębów |
|---|---|---|
| Płyta laminowana | trapezowo-płaskie | 60–96, najczęściej 72 |
| MDF | trapezowo-płaskie | 60–72 |
| Drewno lite wzdłuż włókien | płaskie lub naprzemienne skośne, duże wręby na wiór | 24–36 |
| Drewno lite w poprzek włókien | naprzemienne skośne | 60–96 |
Tarcza HM 315 × 3,0 × 30 mm / Z 40 z zestawu FS 315 – 2000 i FS 315 – 2600 ma pośrednią, uniwersalną liczbę zębów. Do stałej pracy w laminacie albo w drewnie wzdłuż dobierz osobne tarcze i ostrz je na bieżąco, np. na ostrzarce do pił tarczowych.
Posuw na ząb i prędkość obwodowa
Posuw na ząb [mm] = posuw [mm/min] / (obroty [obr/min] × liczba zębów). Przykład: tarcza Z 72 przy 4000 obr/min i posuwie 15 m/min zbiera ok. 0,052 mm na ząb, a przy 5 m/min – ok. 0,017 mm. Przy trzy razy cieńszym wiórze zęby bardziej trą, niż skrawają: tarcza się grzeje i szybciej tępi, a w drewnie pojawiają się przypalenia.
Prędkość obwodowa [m/s] = π × średnica [mm] × obroty [obr/min] / 60 000. W modelach Typ M 45, Typ E 45 i A 45 (tarcza do 400 mm) do wyboru są obroty 3000/4000/5000 obr/min. Przykład: tarcza 400 mm przy 3000 obr/min i tarcza 300 mm przy 4000 obr/min mają tę samą prędkość obwodową – ok. 63 m/s. Tarcza 400 mm przy 5000 obr/min miałaby już ok. 105 m/s. Większą tarczę ustawiasz więc na niższe obroty – zawsze w granicach obrotów maksymalnych podanych na tarczy.
Wysięg tarczy nad materiałem
Im wyżej wysunięta tarcza, tym bardziej stromo zęby wchodzą w górną powierzchnię i dociskają laminat do rdzenia – górna krawędź jest czystsza. Od spodu zęby wychodzą wtedy też bardziej stromo, ale tę krawędź chroni podcinak. Przy nisko ustawionej tarczy zęby pracują na dłuższym łuku, wiór dłużej zostaje w rzazie i rośnie ryzyko przypaleń. W praktyce nad materiał powinny wychodzić całe zęby razem z wrębami – zwykle ok. 10–15 mm, zależnie od tarczy.
Prostokątność – metoda pięciu cięć
Metoda sprawdza kąt między przymiarem kątowym a kierunkiem ruchu wózka. Błąd sumuje się w niej czterokrotnie, więc widać nawet małe odchyłki.
- Weź kwadratowy kawałek płyty, np. 800 × 800 mm, i ponumeruj boki od 1 do 4.
- Przyłóż bok 4 do przymiaru i przytnij bok 1.
- Obracaj element o 90°, zawsze tą samą stroną do góry, i przycinaj kolejno boki 2, 3 i 4, przykładając do przymiaru bok przycięty chwilę wcześniej.
- Piąte cięcie: znów przyłóż bok 4 i odetnij z boku 1 pasek szerokości ok. 20–30 mm.
- Zmierz suwmiarką szerokość paska przy obu końcach.
Różnica szerokości podzielona przez 4 to błąd przymiaru na długości paska. Przykład: pasek o długości 800 mm ma na końcach 30,32 mm i 30,00 mm, więc błąd wynosi 0,32 / 4 = 0,08 mm na 800 mm, czyli 0,1 mm na 1 m. Pasek szerszy przy końcu, który leżał przy przymiarze, oznacza, że kąt między krawędzią przyłożoną do przymiaru a krawędzią ciętą jest większy niż 90°; węższy – że mniejszy. Po korekcie powtórz test.
Prowadnica równoległa i ograniczniki długości
Najpierw sprawdź, czy tarcza jest równoległa do ruchu wózka: przy wyłączonej maszynie zmierz czujnikiem zegarowym zamocowanym na wózku ten sam ząb z przodu i z tyłu tarczy. Skręcona tarcza trze tylną częścią o materiał i zostawia ślady albo przypalenia.
Prowadnicę równoległą ustaw tak samo. Liniał zbiegający się z tarczą ku tyłowi zakleszcza materiał – grozi to przypaleniem i odrzutem. Skalę kalibruj cięciem próbnym: zmierz odcięty pasek suwmiarką i skoryguj wskaźnik, także po każdej zmianie tarczy na tarczę o innej grubości.
Każdy ogranicznik długości sprawdź osobno, a prowadnicę teleskopową także po wysunięciu. Wiór między elementem a ogranicznikiem to od razu błąd wymiaru.
Cięcia pod kątem
Wszystkie piły formatowe WINTER z naszej oferty pochylają tarczę do 45°, ale skalę trzeba skalibrować w dwóch punktach. Ustawienie 90° sprawdź kątownikiem przyłożonym do korpusu tarczy, nie do zębów. Dokładniej: przetnij grubszy element, odwróć jedną część i złóż powierzchnie cięcia – szczelina pokazuje podwójny błąd kąta. Podobnie przy 45°: dwa elementy złożone w narożnik odchylają się od 90° o podwójny błąd ustawienia.
Po pochyleniu spada wysokość cięcia – w Typ E 45 – 3200 DELUXE ze 130 mm do 90 mm. Laminat pod kątem tnij po próbie w tej samej pozycji, a pochyloną tarczę trzymaj z dala od liniału prowadnicy.
Odczyt cyfrowy i CNC
W Typ M 45 kąt cięcia widać na wyświetlaczu cyfrowym, a w Typ E 45 wysokość i pochył ustawia się motorycznie, z wyświetlaczem cyfrowym. Model A 45 – 3200 CNC DELUX ma 3-osiowe sterowanie CNC na serwomotorach i odczyt wysokości, pochyłu oraz szerokości na monitorze. Odczyt jest jednak tak dokładny, jak jego kalibracja – po wymianie tarczy sprawdź go cięciem próbnym.
Drewno lite wzdłuż włókien i klin rozszczepiający
Krawędź nieobrzynanej deski wyrównaj najpierw na wózku z dociskiem mimośrodowym (mają go m.in. FS 315 – 1200 DELUXE i A 45 – 3200 CNC DELUX), a dopiero potem przyłóż ją do prowadnicy równoległej.
Naprężenia w drewnie potrafią zacisnąć rzaz na tarczy. Tylne zęby, poruszające się do góry, podrywają wtedy element i rzucają nim w stronę operatora. Chroni przed tym klin rozszczepiający: grubszy od korpusu tarczy, cieńszy niż rzaz, w jej płaszczyźnie, blisko zębów i dopasowany do średnicy tarczy.
Liniał prowadnicy cofnij tak, by kończył się mniej więcej tam, gdzie zęby wchodzą w materiał – odcięta listwa nie zaklinuje się między liniałem a tarczą. Wąskie elementy przesuwaj popychaczem (w FS 315 – 2000 i FS 315 – 2600 jest w zestawie).
Odciąg górny i dolny
Większość wióra zęby wyrzucają w dół, do obudowy tarczy, a drobny pył unoszą tylne zęby – zbiera go kaptur nad tarczą, opuszczony tuż nad materiał. Podłącz oba punkty. W A 45 – 3200 CNC DELUX do cięć 90° służy wąska osłona odciągu, a do 45° – szeroka; wąską i szeroką przystawkę mają też FS 315 – 3200 DELUXE i Typ M 45. Słaby odciąg zostawia wiór na stole i wózku, a ten unosi płytę i zmienia głębokość podcięcia.
Bezpieczeństwo na co dzień
- Stój z boku linii cięcia, po stronie wózka – odrzucony element leci w płaszczyźnie tarczy.
- Przy cięciu poprzecznym z ogranicznikiem cofnij liniał prowadnicy równoległej przed tarczę, żeby odcinek się nie zakleszczył.
- Odpady usuwaj po zatrzymaniu tarczy, nie sięgaj nad nią.
- Nie przekraczaj obrotów dopuszczalnych dla tarczy, a tarczę z wyłamanym zębem lub pęknięciem wymień.
- Przy ładowaniu płyty zablokuj wózek.
Typowe błędy i ich przyczyny
| Objaw | Najczęstsze przyczyny | Co zrobić |
|---|---|---|
| Wyszczerbienia od spodu | podcinak przesunięty lub tępy, podcięcie za wąskie lub za płytkie, płyta nie leży płasko | cięcie próbne, korekta podcinaka |
| Wyszczerbienia od góry | tępa tarcza, za mało zębów, tarcza za nisko, za szybki posuw | ostra tarcza o właściwym uzębieniu, większy wysięg, wolniejszy posuw |
| Przypalenia | tępa lub zażywiczona tarcza, za wolny posuw, tarcza lub liniał nierównoległe do wózka, zaciśnięty rzaz | czysta i ostra tarcza, stały posuw, korekta równoległości, klin |
| Wymiar inny niż na skali | skala nieskalibrowana po zmianie tarczy, wiór lub luz przy ograniczniku | cięcie próbne, korekta wskaźnika |
| Różne przekątne formatki | przymiar nie pod kątem 90° do ruchu wózka, krzywa krawędź bazowa | metoda pięciu cięć, odcięcie krawędzi fabrycznej płyty |
| Kąt pochyłu inny niż na skali | nieskalibrowana skala lub wyświetlacz, wiór pod płytą | kalibracja w 90° i 45°, czysty stół |
Piły formatowe WINTER – zestawienie
| Model | Maks. średnica tarczy | Obroty piły | Podcinak | Kąt – ustawianie i odczyt |
|---|---|---|---|---|
| FS 315 – 1200 DELUXE | 315 mm | 4000 obr/min | 120 × 20 mm, 8000 obr/min | – |
| FS 315 – 2000 | 315 × 30 mm | 4500 obr/min | 100 × 20 mm, 8500 obr/min | pokrętło ze skalą |
| FS 315 – 2600 | 315 × 30 mm | 4500 obr/min | 100 × 20 mm, 8500 obr/min | pokrętło ze skalą |
| FS 315 – 3200 DELUXE | 315 mm | 4000 obr/min | 120 × 20 mm, 8000 obr/min | wskaźnik kątów cięcia |
| Typ M 45 – 3200 DELUXE | 400 mm | 3000/4000/5000 obr/min | 120 × 20 mm, 8000 obr/min | cyfrowy wyświetlacz kątów cięcia |
| Typ E 45 – 3200 DELUXE | 400 mm | 3000/4000/5000 obr/min | 120 × 20 mm, 8000 obr/min | pochył motoryczny, wyświetlacz cyfrowy |
| A 45 – 3200 CNC DELUX | 400 mm | 3000/4000/5000 obr/min | 120 × 20 mm, 8000 obr/min | pochył elektryczny, odczyt na monitorze, CNC |
Wszystkie modele: piły formatowe. Porównanie z pionową piłą panelową: Piła formatowa czy panelowa.
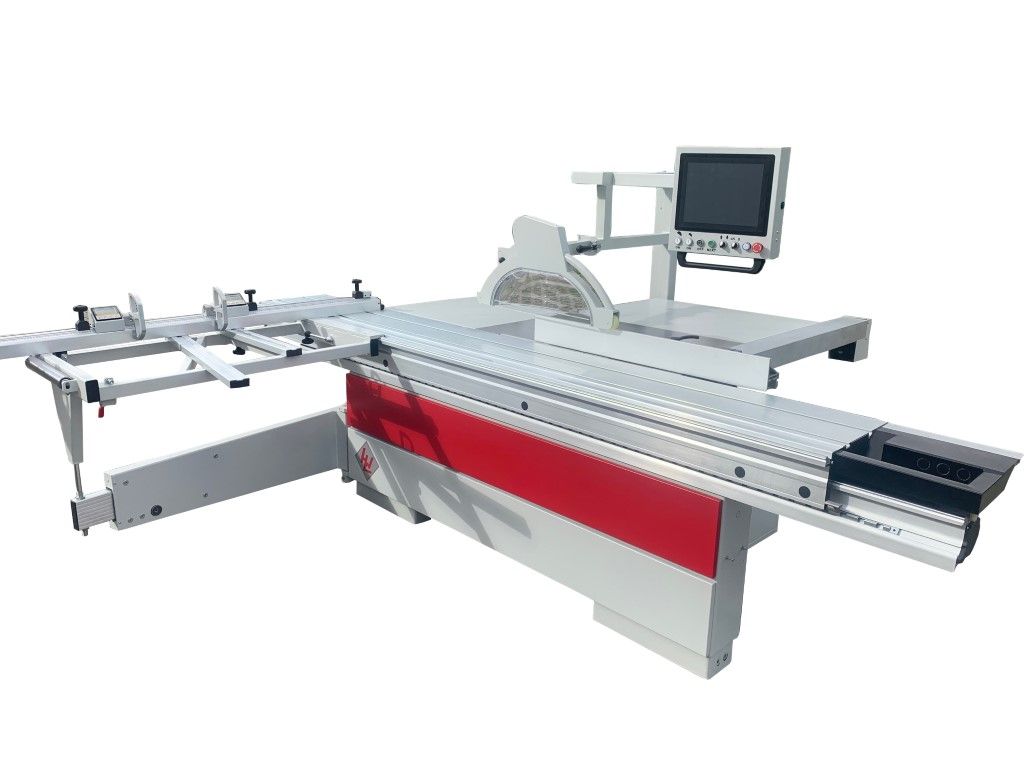
Na co zwrócić uwagę przy wyborze
- Podcinak – sprawdź, jak reguluje się jego oś, szerokość i wysokość.
- Średnica tarczy i obroty – tarcza do 400 mm i trzy prędkości (Typ M 45, Typ E 45, A 45) dają więcej swobody niż tarcza 315 mm przy stałych obrotach.
- Ustawianie kąta i wysokości – przy częstych zmianach napęd motoryczny lub CNC oszczędza czas i ogranicza pomyłki.
- Odciąg i sztywność – przystawki do cięć 90° i 45°, żeliwny stół 1020 × 690 mm (Typ M 45, Typ E 45, A 45).
Najczęściej zadawane pytania
Dlaczego płyta szczerbi się od spodu, choć podcinak pracuje?
Podcinak jest przesunięty albo jego nacięcie jest za wąskie lub za płytkie. Wyszczerbienia po jednej stronie rzazu wskazują na oś, po obu – na szerokość lub wysokość podcięcia.
Jak wysoko ustawić tarczę nad płytą?
Tak, by nad materiał wychodziły całe zęby z wrębami – zwykle ok. 10–15 mm. Zbyt nisko ustawiona tarcza gorzej odprowadza wiór i częściej szczerbi górną krawędź.
Ile zębów powinna mieć tarcza do płyty laminowanej?
Przy średnicy ok. 300–315 mm zwykle 60–96, najczęściej 72, z uzębieniem trapezowo-płaskim. Tarcza do drewna z małą liczbą zębów poszarpie laminat.
Jak szybko sprawdzić, czy formatki są prostokątne?
Zmierz obie przekątne – jeśli się różnią, formatka nie jest prostokątna. Wielkość błędu przymiaru pokaże metoda pięciu cięć.
Pomożemy uzyskać czyste cięcie
Opisz materiał, objawy i model maszyny, a podpowiemy, od czego zacząć – albo dobierzemy piłę formatową do Twojej produkcji. Skorzystaj z formularza kontaktowego lub zadzwoń: +48 607 614 905.